การตรวจวัดอุณหภูมิผิวท่อของเตาเผา
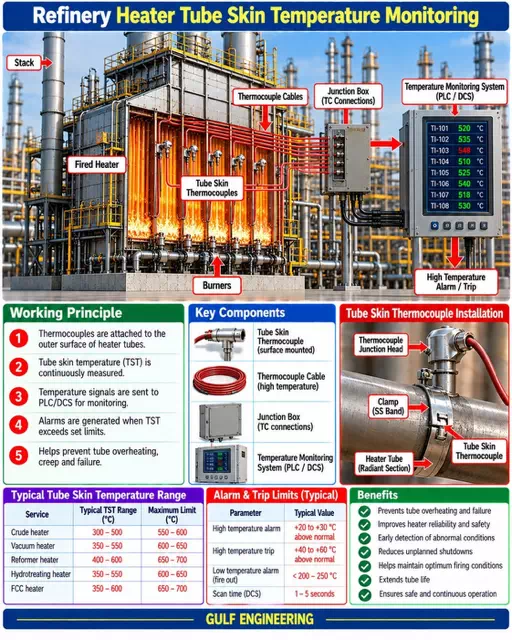
การวัดอุณหภูมิผิวท่อของเตาเผา (Furnace Tube Skin Temperature Measurement) เป็นสิ่งสำคัญมากในอุตสาหกรรมปิโตรเคมีและโรงกลั่น เพื่อป้องกันท่อแตกเสียหายจากความร้อนเกิน (Tube Rupture) และยืดอายุการใช้งานของท่อเตาเผา
เทคโนโลยีและวิธีการที่นิยมใช้ในการวัดอุณหภูมิผิวท่อ มีดังนี้
1. การติดตั้งเซนเซอร์ถาวรบนผิวท่อ (Contact Measurement)
วิธีนี้เป็นการเชื่อมติดเซนเซอร์เข้ากับผิวท่อโดยตรงเพื่อให้ได้ค่าที่ต่อเนื่องและแม่นยำที่สุดในจุดที่ต้องการเฝ้าระวัง:
- Tube Skin Thermocouple (TSTC): เป็นวิธีที่นิยมที่สุด โดยใช้สายเทอร์โมคัปเปิลชนิดพิเศษ (มักเป็น Type K หรือ Type N) ที่มีปลอกหุ้มทนความร้อนสูง (Sheathed) มาเชื่อมติดกับผิวท่อผ่านแผ่นเหล็กประคอง (Pad) เช่น V-Pad, Warp-by Pad หรือ Knife-edge Pad เพื่อรับความร้อนจากผิวท่อโดยตรง และมักจะมีแผ่นบังรังสี (Shield) ปิดทับเพื่อไม่ให้เปลวไฟหรือแก๊สร้อนในเตาเผามาทำให้ค่าเพี้ยน
- Expansion Loop / Coil: สายของเทอร์โมคัปเปิลภายในเตาจะต้องดัดให้เป็นห่วงซิกแซก เพื่อรองรับการขยายตัวและหดตัวของท่อเตาเผาเมื่ออุณหภูมิเปลี่ยนแปลง ไม่ให้สายตึงจนขาด
2.การวัดแบบไม่สัมผัสจากภายนอก (Non-Contact Measurement)
ใช้สำหรับตรวจสอบภาพรวม ค้นหาจุดที่ร้อนผิดปกติ (Hot Spots) หรือใช้ตรวจสอบยืนยันค่าร่วมกับเทอร์โมคัปเปิล:
- กล้องถ่ายภาพความร้อนอินฟราเรด (Thermal Imaging Camera): ช่างเทคนิคจะส่องกล้องผ่านช่องมอง (Sight Glass) ของเตาเผาเพื่อดูการกระจายความร้อนของท่อทั้งหมด โดยต้องใช้กล้องชนิดพิเศษที่มีฟิลเตอร์กรองคลื่นรบกวนจากเปลวไฟ (มักใช้ช่วงคลื่น 3.9 ไมครอน) เพื่อให้เห็นผิวท่อทะลุเปลวไฟได้ชัดเจน
- อินฟราเรดเทอร์โมมิเตอร์ (Pyrometer): ใช้ยิงวัดอุณหภูมิเป็นจุดๆ จากช่องมองเตาเผา
ข้อควรระวังและปัจจัยที่มีผลต่อความแม่นยำ
- คราบเขม่าและตะกรัน (Coking / Scaling): หากภายในท่อมีคราบคาร์บอน (Coke) เกาะ หรือผิวภายนอกมีตะกรันหนา จะทำให้อุณหภูมิผิวท่อที่วัดได้ สูงกว่าอุณหภูมิสารเคมีภายในท่อจริง ๆ เนื่องจากความร้อนถ่ายเทได้ไม่ดี
- ความผิดพลาดจากรังสีเปลวไฟ (Radiation Error): หากแผ่นบังรังสี (Shield) ของเทอร์โมคัปเปิลหลุดหรือติดตั้งไม่ดี ความร้อนจากเปลวไฟจะวิ่งเข้าเซนเซอร์โดยตรง ทำให้ค่าที่อ่านได้สูงเกินจริง
- ค่า Emissivity: การวัดด้วยกล้องอินฟราเรดจำเป็นต้องตั้งค่าความสามารถในการแผ่รังสี (Emissivity) ของผิวท่อให้ถูกต้องตามสภาพจริง (ซึ่งเปลี่ยนไปตามอายุการใช้งานและสนิมเหล็ก) มิฉะนั้นค่าจะคลาดเคลื่อน
ลำดับการทำงานในภาพ
Tube Skin Thermocouples ที่ท่อในส่วน Radiant → Thermocouple Cables → Junction Box (TC Connections) → Temperature Monitoring System (PLC/DCS) แสดงค่า TI-101 ถึง TI-108 → High Temperature Alarm / Trip
หลักการทำงาน(Working Principle)
- ติดเทอร์โมคัปเปิลที่ผิวด้านนอกของท่อเตา
- วัดอุณหภูมิผิวท่อ (TST) อย่างต่อเนื่อง
- ส่งสัญญาณอุณหภูมิไป PLC/DCS เพื่อเฝ้าระวัง
- เกิด Alarm เมื่อ TST เกินค่าที่ตั้งไว้
- ช่วยป้องกันท่อร้อนเกิน การคืบ และการเสียหาย
อุปกรณ์หลัก(Key Components)
- Tube Skin Thermocouple (ติดตั้งที่ผิวท่อ)
- Thermocouple Cable (ทนอุณหภูมิสูง)
- Junction Box (จุดต่อสาย TC)
- Temperature Monitoring System (PLC/DCS)
การติดตั้งเทอร์โมคัปเปิลที่ผิวท่อ
- ติดตั้งที่ท่อส่วน Radiant Section ของเตา
- ยึดด้วย Clamp (สายรัด SS Band)
- มี Thermocouple Junction Head ที่ปลายด้านนอก
ช่วงอุณหภูมิผิวท่อทั่วไป (°C)
| ประเภทเตา | TST ทั่วไป | ค่าสูงสุดที่ยอมรับ |
| Crude heater | 300 – 500 | 550 – 600 |
| Vacuum heater | 350 – 500 | 600 – 650 |
| Reformer heater | 400 – 600 | 650 – 700 |
| Hydrotreating heater | 350 – 500 | 600 – 650 |
| FCC heater | 350 – 600 | 650 – 700 |
ค่า Alarm และ Trip (โดยทั่วไป)
| พารามิเตอร์ | ค่าทั่วไป |
| High temperature alarm | +20 ถึง +30 °C เหนือค่าปกติ |
| High temperature trip | +40 ถึง +60 °C เหนือค่าปกติ |
| Low temperature alarm (Fire out) | < 200 – 250 °C |
| Scan time (DCS) | 1 – 5 วินาที |
การตรวจสอบอุณหภูมิผิวท่อของเตาเผา (Furnace Tube Inspection & Verification) เป็นกระบวนการสำคัญในการประเมินความปลอดภัย ความแม่นยำของเซนเซอร์ และความสมบูรณ์ของตัวท่อ โดยทั่วไปแบ่งออกเป็น 2 ส่วนหลัก คือ การตรวจสอบระบบเซนเซอร์ที่ติดตั้งอยู่ และการตรวจสอบสภาพผิวท่อเพื่อหาความผิดปกติ
1. การตรวจสอบและทวนสอบความแม่นยำของระบบวัด (Measurement Verification)
เนื่องจากเทอร์โมคัปเปิลผิวท่อ (Tube Skin TC) อยู่ในสภาวะรุนแรงและเกิดการเสื่อมสภาพ (Drift) ได้ง่าย จึงต้องมีการตรวจสอบดังนี้:
- การทวนสอบข้ามระบบ (Cross-Verification): ใช้กล้องถ่ายภาพความร้อนอินฟราเรด (Thermal Imager) ส่องผ่านช่องมองเตาเผา (Sight Glass) เพื่อยิงวัดอุณหภูมิในจุดเดียวกับที่ติดตั้งเทอร์โมคัปเปิล แล้วนำค่ามาเปรียบเทียบกันเพื่อเช็กความคลาดเคลื่อน (Error)
- การวิเคราะห์แนวโน้มข้อมูล (Trend Analysis): ตรวจสอบประวัติข้อมูลอุณหภูมิ (Historical Data) หากพบว่าอุณหภูมิของเซนเซอร์จุดใดจุดหนึ่งพุ่งสูงขึ้นอย่างรวดเร็ว (โดยที่ปริมาณการป้อนสารเคมีและความร้อนเตาเท่าเดิม) อาจเกิดจากแผ่นบังรังสี (Shield) หลุด หรือเกิดคราบเขม่า (Coke) สะสมภายในท่อตรงจุดนั้น
- การเช็กความต่อเนื่องของวงจร (Loop Check & Insulation Resistance): ในช่วงชัตดาวน์ (Shutdown) จะต้องตรวจวัดค่าความต้านทานฉนวนของสายเทอร์โมคัปเปิล เพื่อดูว่ามีจุดที่สายละลาย ลัดวงจร หรือเกิดสนิมที่จุดต่อจุดเชื่อมหรือไม่
2. การตรวจสอบสภาพท่อเตาเผา (Tube Condition Assessment)
เป็นการตรวจสอบเพื่อหาความเสียหายทางกายภาพที่เกิดจากความร้อนสูงสะสม (Overheating):
- การตรวจหา Hot Spots: ใช้กล้องอินฟราเรดสแกนหาจุดที่ร้อนจัดผิดปกติบนผิวท่อ ซึ่งมักเป็นสัญญาณเตือนของคราบ Coke ภายในท่อ หรือการอุดตันของสารเคมี
- การตรวจวัดขนาดและการบวม (Tube Creep / Bulging): เมื่อท่อรับอุณหภูมิสูงเป็นเวลานาน เหล็กจะเกิดการคืบ (Creep) ทำให้ท่อยืดหรือบวมออก ในช่วงชัตดาวน์จะใช้เครื่องมือวัดเส้นผ่านศูนย์กลางภายนอก (OD Caliper) หรือสายวัดสแกนเลเซอร์ เพื่อเช็กว่าท่อบวมเกินค่ามาตรฐานที่ยอมรับได้ (มักจำกัดอยู่ที่ 1-3% ของขนาดเดิม) หรือยัง
- การวัดความหนาของผนังท่อ (Ultrasonic Thickness Testing – UT): ตรวจสอบว่าเนื้อเหล็กของท่อถูกกัดกร่อนหรือบางลงจากปฏิกิริยาเคมีและความร้อนสูง (Oxidation / Scaling) มากน้อยเพียงใด
- การตรวจสอบโครงสร้างจุลภาค (Metallurgical Replication): ทำการกดพิมพ์ผิวหน้าสัมผัสเนื้อเหล็ก (Replica) ไปส่องกล้องจุลทรรศน์ เพื่อเช็กการเปลี่ยนแปลงของโครงสร้างโมเลกุลเหล็ก ว่าเกิดความเสียหายจากความร้อนสะสมจนใกล้หมดอายุใช้งาน (Creep Cavitation) หรือไม่
สรุปขั้นตอนการทำในแต่ละช่วงเวลา
| ช่วงเวลาที่ทำการตรวจสอบ | วิธีการตรวจสอบ | วัตถุประสงค์ |
| ขณะเตาเผาเดินเครื่อง (On-line) | • สแกนกล้องอินฟราเรดทะลุเปลวไฟ • เปรียบเทียบค่ากล้องกับค่าเทอร์โมคัปเปิล • มอนิเตอร์กราฟ Trend อุณหภูมิ | • หาจุด Hot Spots ทันที • เช็กว่าเซนเซอร์ยังทำงานปกติไหม • เฝ้าระวังไม่ให้อุณหภูมิเกินค่าสูงสุด (MAT) |
| ช่วงหยุดซ่อมบำรุง (Shutdown) | • วัดความหนาและขนาดการบวมของท่อ (UT & Creep) • ตรวจสอบรอยเชื่อมแผ่น Pad เซนเซอร์ทางกายภาพ • ทำ Metallurgical Replica เช็กโครงสร้างเหล็ก | • ประเมินอายุการใช้งานที่เหลือของท่อ • ซ่อมแซมเซนเซอร์หรือแผ่นบังรังสีที่หลุด • เปลี่ยนท่อท่อนที่มีความเสี่ยงจะแตก |
ประโยชน์ (Benefits)
- ป้องกันท่อร้อนเกินและเสียหาย
- เพิ่มความเชื่อถือได้และความปลอดภัยของเตา
- ตรวจพบความผิดปกติได้เร็ว
- ลดการหยุดเดินเครื่องโดยไม่ได้วางแผน
- ช่วยรักษาสภาวะการเผาไหม้ที่เหมาะสม
- ยืดอายุท่อเตา
- ทำให้เดินเครื่องได้ปลอดภัยและต่อเนื่อง